
목차
터렛 펀치 프레스의 정의
터렛 펀치 프레스 가공기는 금속판을 펀칭하는 가공 방법입니다. 가공기를 나타내는 경우도 있지만, 대부분은 가공 그 자체를 의미합니다. 일반적으로 프레스 가공이나 판금 가공에서 금형은 프레스기와 고정되어 있어 1개의 금형으로 가공이 이루어집니다. 그러나 터렛 펀치 프레스 가공기에서는 수십 종류에 이르는 다수의 펀치(금형)를 동시에 설치할 수 있어 가공 내용에 따라 구분하며 가공할 수 있습니다.
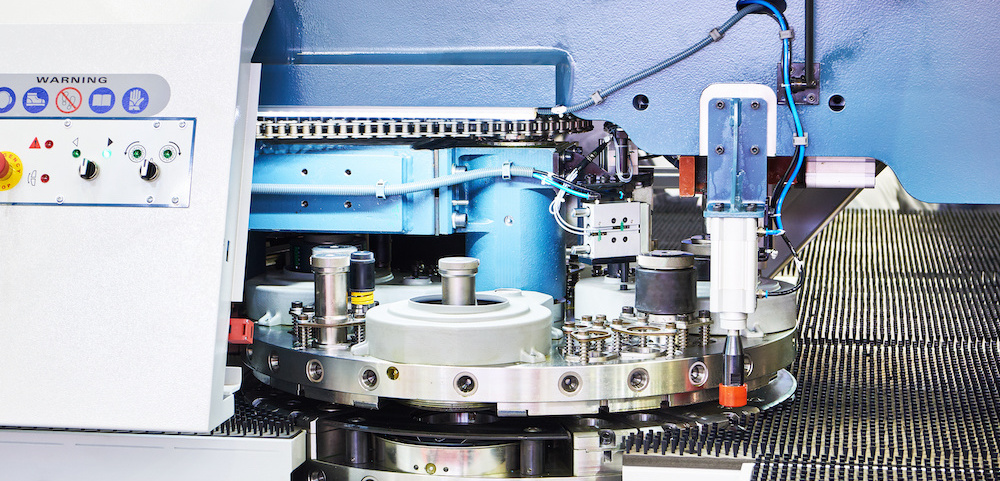
터렛 펀치 프레스의 「터렛」이란 회전하는 받침대와 같은 기구를 의미하며, 기계 가공에서는 회전하는 홀더에 공구나 금형이 방사상으로 배치된 것을 뜻합니다. 터렛 펀치 프레스 가공기에서는 펀칭에 사용하는 원형이나 사각형 금형이 배치되어 있고, 펀칭 형상에 맞춰 펀치(금형)를 회전시켜 바꿉니다.
펀칭이란 펀치(빼기형)와 다이(면판)의 사이에 판상의 모재를 두고, 위에서 형을 밀어 넣어 소재를 자르는 방법입니다. 종이를 파일링할 때 사용하는 펀치프레스를 이미지하면 좋을 것입니다.
터렛 펀치 프레스 가공은 철(SPCC), 스테인리스, 알루미늄 등의 금속판 가공에 사용됩니다. 한 번의 펀칭 동작으로 단독 구멍을 열 수도 있지만, 반복 프레스를 실시해 작은 구멍을 연속시켜 큰 형상을 펀칭하는 경우도 많습니다. 원이나 사각형의 범용 금형으로 다양한 형상을 뚫는 것이 큰 특징입니다.
터렛 펀치 프레스의 구조, 종류와 구동 방식
터렛 펀치 프레스 가공기는 터렛의 유무나 구동 방식에 따라 여러 종류로 나눌 수 있습니다. 우선 가공기의 구조를 해설하고, 종류와 구동 방식에 대해 설명합니다.
터렛 펀치 프레스의 메커니즘
터렛 펀치 프레스 가공에서는 모재 위에서 펀치를 눌러 가공합니다. 다이와 펀치가 세트된 터렛이 모재를 사이에 두도록 배치되어 자동으로 회전하며, 원하는 가공에 맞는 공구로 가공하는 구조입니다. 모재 위에 설치된 금형을 펀치, 아래에 설치된 금형을 다이라고 부릅니다. 펀치와 다이의 틈새는 모재의 판 두께나 경도에 따라 적절하게 정해집니다. 틈새가 너무 많으면 처짐이나 버가 발생하고, 너무 작으면 금형 파손으로 이어집니다.
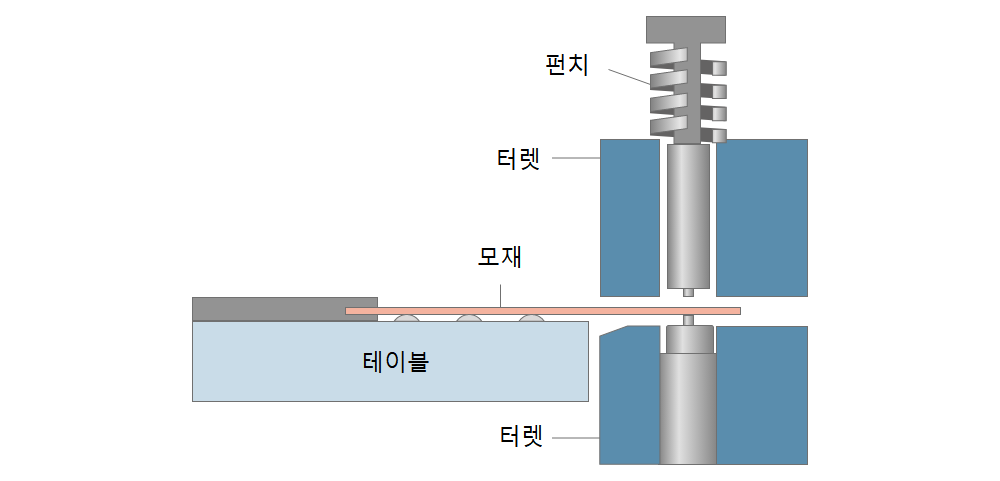
일반적으로 가공 중에는 펀치나 터렛은 이동하지 않고, 클램프로 고정한 모재를 NC제어로 움직여 가공 위치를 조정합니다.
터렛 펀치 프레스의 종류
터렛 펀치 프레스 가공기에는 터렛이 있어 복수의 금형을 동시에 설치할 수 있지만, 일부 기계는 터렛을 가지고 있지 않습니다. 따라서 가공기를 터렛의 유무에 따라 아래와 같이 분류할 수 있습니다.
터렛식
터렛을 가진 일반적인 가공 기계입니다. 여러 금형을 설치하여 연속으로 다양한 가공이 가능합니다.
단일식
터렛 없이 단일 금형으로 가공합니다. 구조가 간단하고 비교적 소형입니다. 사용하는 금형은 하나지만 모재를 움직여 연속으로 작은 조각을 뚫어 다양한 형상 가공이 가능합니다.
터렛 펀치 프레스의 구동 방식
스트라이커라는 구동 기구에 의해 펀치를 치고, 펀치를 모재에 밀어 넣습니다. 스트라이커의 움직임 방식에 따른 분류는 다음과 같습니다.
기계식
플라이휠이라는 회전 원반을 동력원으로 사용합니다. 펀치의 충격이 크고 소음이나 진동이 발생합니다.
유압식
유압 펌프를 동력원으로 합니다. 가공 스피드 조정이 가능하고 진동이나 소음이 적은 것이 특징입니다.
서보 모터식
서보 모터의 힘을 이용해 스트라이커를 구동합니다. 모터 제어로 가공 속도와 가공량 등을 세밀하게 조정할 수 있습니다.
터렛 펀치 프레스 가공의 장점
터렛 펀치 프레스 가공에는 다양한 장점이 있지만, 대표적인 것은 다음 4가지입니다.
정밀도가 높은 가공
터렛 펀치 프레스는 NC제어(수치제어)로 가공이 이루어집니다. 안정된 가공이 가능하며 정밀도가 비교적 높습니다. NC 제어에는 프로그래밍 소프트웨어가 필요하므로 소프트웨어를 다룰 수 있는 인력이 필요합니다.
대량 생산과 다품종 소량 생산 가능
가공기는 NC 제어로 움직이며 모재의 공급장치와 추출장치를 도입하면 자동 연속 가공이 가능합니다. 이에 따라 대량 생산이 가능하고, 범용 금형을 사용하므로 NC 프로그래밍만 수정하면 다양한 형상 가공이 가능해 시험 제작 부품 등 다품종 소량 생산에도 적합합니다.
유지보수 부담이 적음
다른 가공 기계에 비해 유지보수 비용이 적은 것도 큰 특징입니다. 모재와 접촉하는 펀치 부분은 정기적인 손질이 필요하지만, 그 외의 부분은 일상적인 청소와 주유만으로 충분하며, 메이커 메인터넌스도 몇 년에 한 번이면 됩니다.
러닝코스트 절감
NC제어로 연속 가동이 가능하고 유지보수 비용이 낮아 전체 러닝 코스트도 낮습니다. 한 명의 작업자가 여러 기계를 관리할 수 있어 비용 절감에 기여합니다.
터렛 펀치 프레스 가공의 단점
장점이 많은 터렛 펀치 프레스 가공이지만 단점도 있습니다. 대표적인 단점은 다음과 같습니다.
두꺼운 판 가공에 부적합
터렛 펀치 프레스에서는 너무 두꺼운 판은 가공할 수 없습니다. 가공 가능한 두께는 약 3mm 정도입니다. 그 이상의 두꺼운 판은 금형이나 기계에 과도한 부담이 걸리고, 소음도 커집니다. 3mm 이상 두께의 판은 레이저 가공기를 사용합니다.
기계 도입 비용이 높음
터렛 펀치 프레스 가공기는 큰 터렛을 가지고 있어 기계 자체가 비교적 큽니다. 이에 따라 도입 비용이 높아집니다. 폭넓은 가공이 가능하므로 수요도 많아 중고품도 가격 인하가 적습니다. 신품 도입 시 수천만원에서 수억원까지 들기도 하므로 사용 빈도 등을 고려해 신중히 검토해야 합니다.
정리
터렛 펀치 프레스란 알루미늄이나 스테인리스 등의 금속판을 펀칭하는 가공 방법입니다. 터렛에 복수의 금형이 설치되어 자동으로 터렛이 회전하며 가공에 맞춘 금형이 사용됩니다. 반복 프레스를 통해 작은 구멍을 연속 펀칭하여 범용 금형으로 다양한 형상 펀칭이 가능합니다.
터렛 펀치 프레스 가공기에는 터렛을 가진 터렛식과 터렛이 없는 단일식이 있습니다. 펀치를 누르는 기구에 따라 기계식, 유압식, 서보 모터식으로 분류할 수 있습니다.
정밀도가 높은 가공, 대량 생산과 다품종 소량 생산, 유지보수 비용이 적고 러닝 코스트가 낮은 장점이 있지만, 두꺼운 판 가공이 어렵고 기계 도입 비용이 높다는 단점이 있습니다. 도입 시에는 사용 계획을 미리 세우는 것이 도움이 됩니다.