참조 사항
허용 치수 공차
- 용접 가공부의 허용 치수 공차는 아래 표와 같습니다.
| 규격 부위 | 기준치수의 구분 | 규격치 a | 부위 예 |
|---|---|---|---|
| 용접 가공부 |
30미만 |
±1.0 |
![]() |
|
30초과 120이하 |
±3.0 |
||
|
120초과 400이하 |
±4.0 |
||
|
400초과 1000이하 |
±6.0 |
||
|
1000초과 2000이하 |
±8.0 |
-
※ 용접 가공부의 치수는 ISO 13920의 금속 가공품 보통 허용차의 공차 등급【 C】급을 적용합니다.
- ※표면처리를 지정하실 경우, 원소재 상태에서의 치수를 기준으로 합니다.
용접의 종류
TIG용접
- 박스 형상의 외부, 맞대기 용접 부분 등에서 주로 사용되는 방법입니다.
- 중후판 이상에서는 용접봉을 이용하여 TIG 용접을 하는 경우도 있습니다.
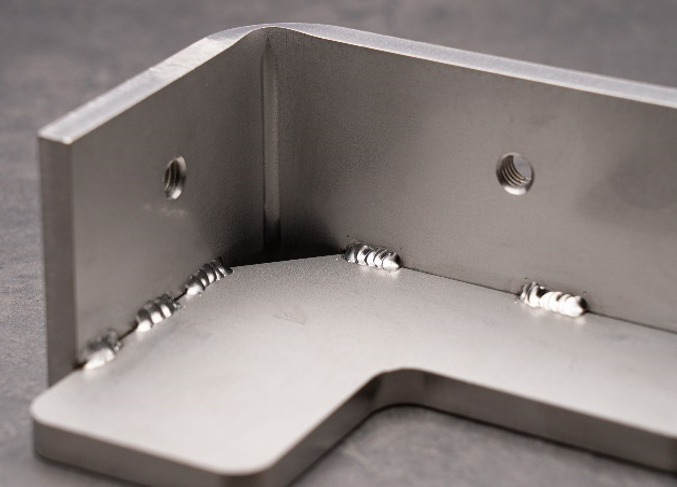
- TIG 용접 부는 물결 무늬의 용접 흔적이 남게 됩니다.
![]() |
| TIG 용접 사례(용접봉 미사용, SUS304(2B)) |
CO² 용접
- 중후판에 주로 사용되는 용접 방법으로. 슬래그가 발생하게 됩니다.
- TIG 용접과 비교해 용접 가공 흔적이 강하게 남습니다.
![]() |
| CO² 용접 사례(용접봉 사용, SS400) |
・용접봉의 사용 기준:
- TIG용접 진행 할 경우, 용접봉을 사용합니다. (외관면의 경우에는 임의 판단하여 용접봉 없이 가공 될 수 있습니다.)
![]() |
TIG 용접 사례 (용접봉 사용, A5052) |
레이저 용접
레이저 용접은 파이버 레이저 용접으로 가공합니다.
![]() |
| 레이저 용접 가공 사례 |
스팟 용접
스팟 용접은 정치식으로 가공합니다.
・가공 방법:
- 복수의 판재를 겹쳐 놓고, 압력으로 용접을 진행합니다.
・가공 방향:
- 스팟 용접시의 가압 방향은 형상에 따라 임의로 가공됩니다.
- 가공 방향을 지정하고 싶은 경우는, 「기타 추가 지시」사항에 작성 해주세요.
![]() |
| 스팟 용접 흔적 (SUS304(2B)) |
용접의 방법
연속(전둘레) 용접
- 용접 가능한 부분을 틈없이 용접합니다.
- 접합 부분의 수밀성・기밀성 유지에 유효합니다.
부분 용접
- 용접 가능한 부분을 일정 간격을 두고 용접합니다.
- 용접으로 인한 열 변형이 적다는 장점이 있습니다.
| 연속 용접 | 부분 용접 |
![]() | ![]() |
용접의 방향
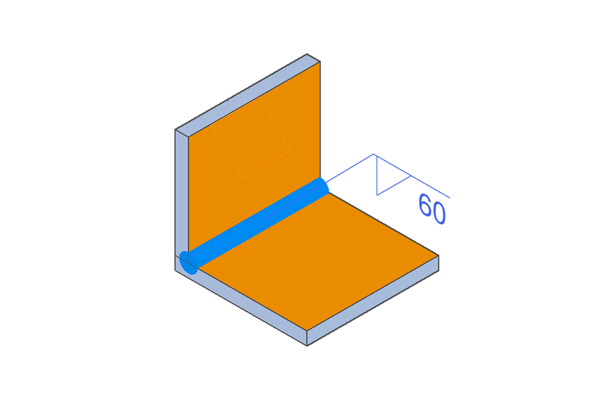
내부만 용접
용접하는 판의 내부만 용접합니다.
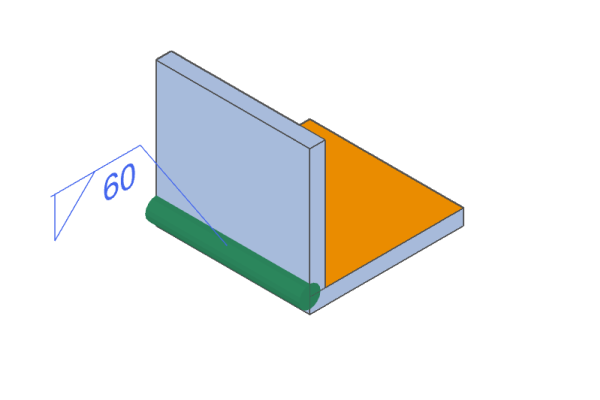
외부만 용접
용접하는 판의 외부만 용접합니다.
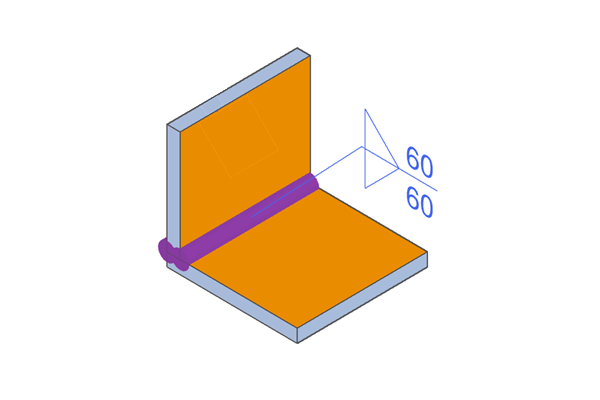
양측 용접
내부, 외부 양측을 용접합니다.
| 내부만 용접 | 외부만 용접 | 양측 용접 |
![]() | ![]() | ![]() |
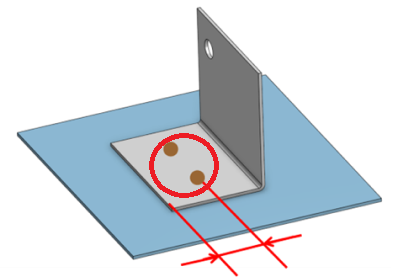
스팟 용접
스팟 용접의 경우에는 아래의 그림과 같이 용접 가공부를 홀로 표시 해주세요.
용접 마감 처리
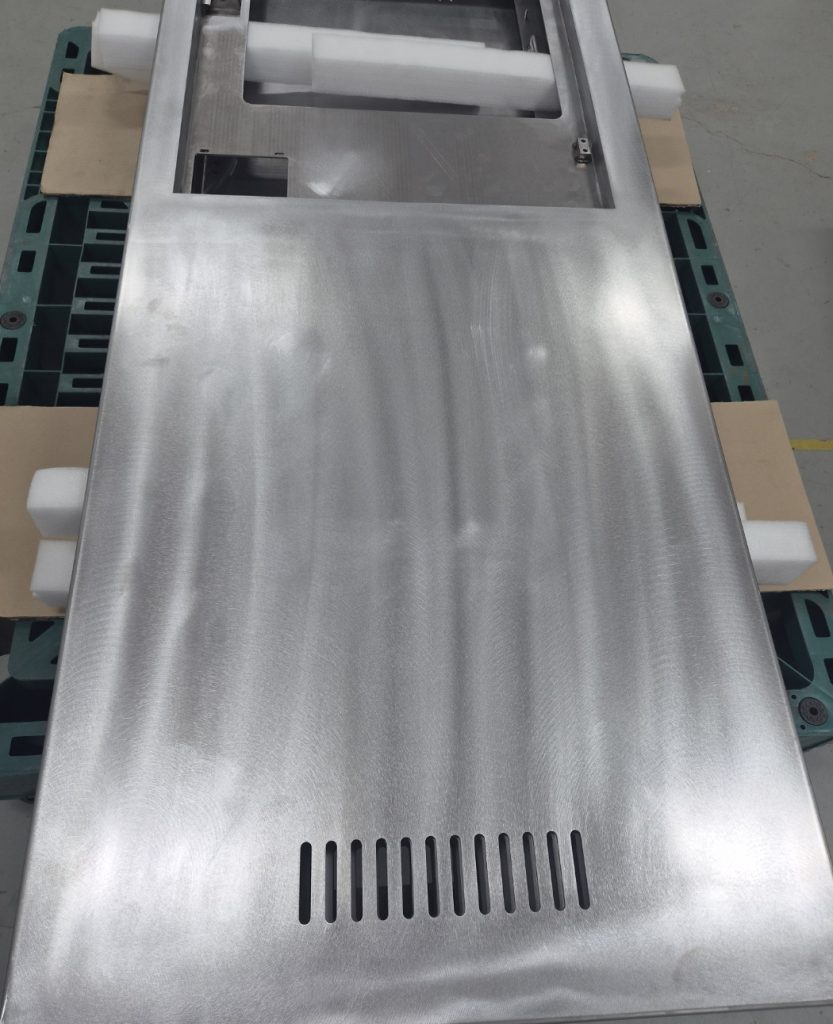
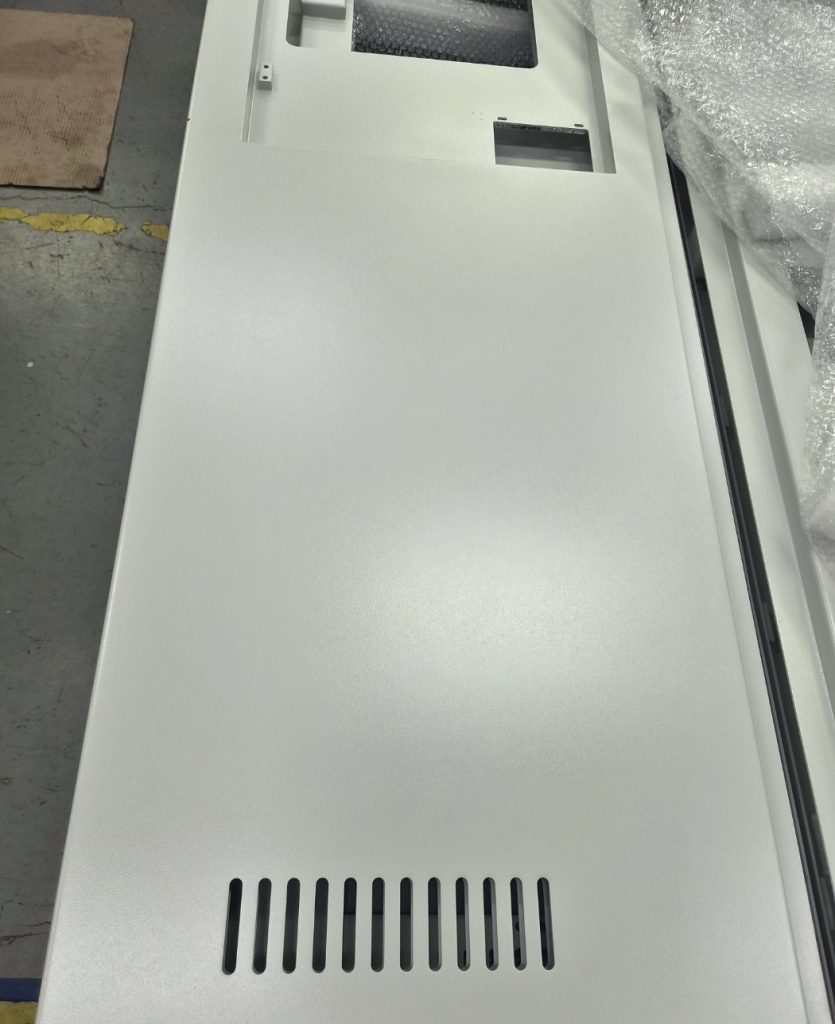
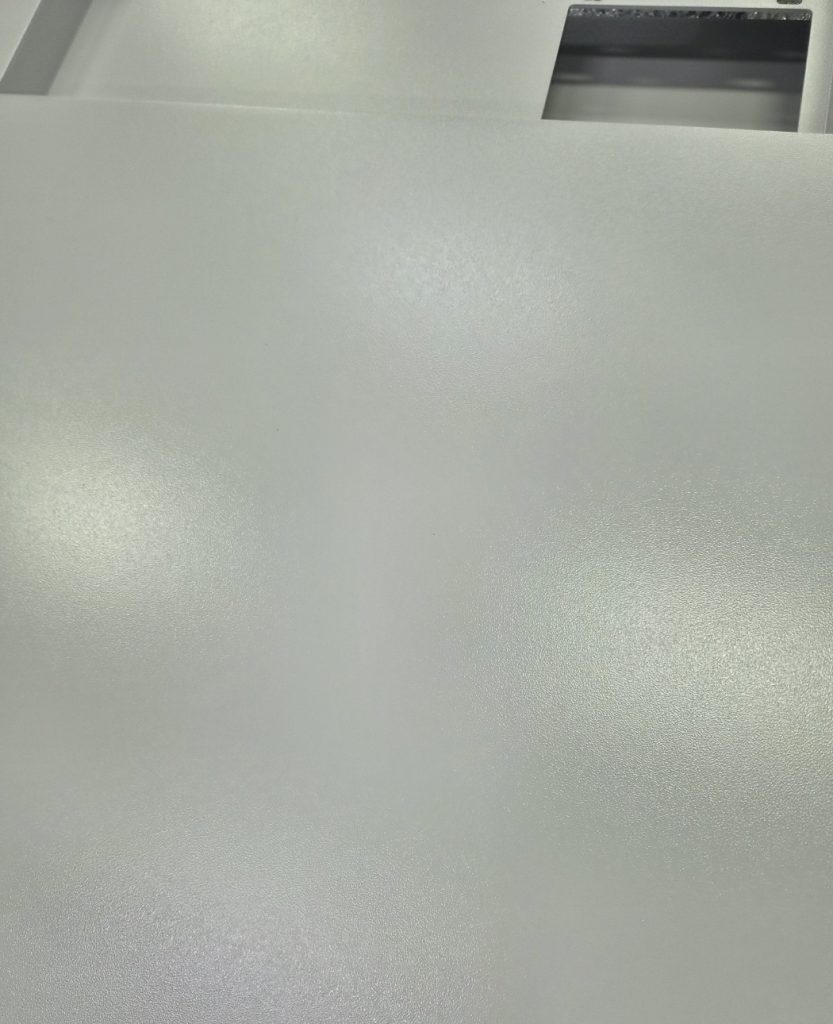
용접 마감처리는 가공 조건에 따라 용접 비드 및 사상 상태에 차이가 발생할 수 있습니다.
아래 사진은 실제 가공 사례이며, 용접부의 일반적인 마감 상태를 확인하실 수 있습니다.
사상처리 진행 후 상태
사상처리 진행 후 상태 확대
백색 도장 까지 진행한 상태
백색 도장 까지 진행한 상태 확대
ㄷ자 형상 2개를 ㅁ자 모양으로 용접 한 상태
붉은 선부분이 용접 라인
ㄷ자 형상 2개를 ㅁ자 모양으로 용접 한 상태 확대
붉은 선부분이 용접 라인
R부분 용접 참조1
R부분 용접 참조2